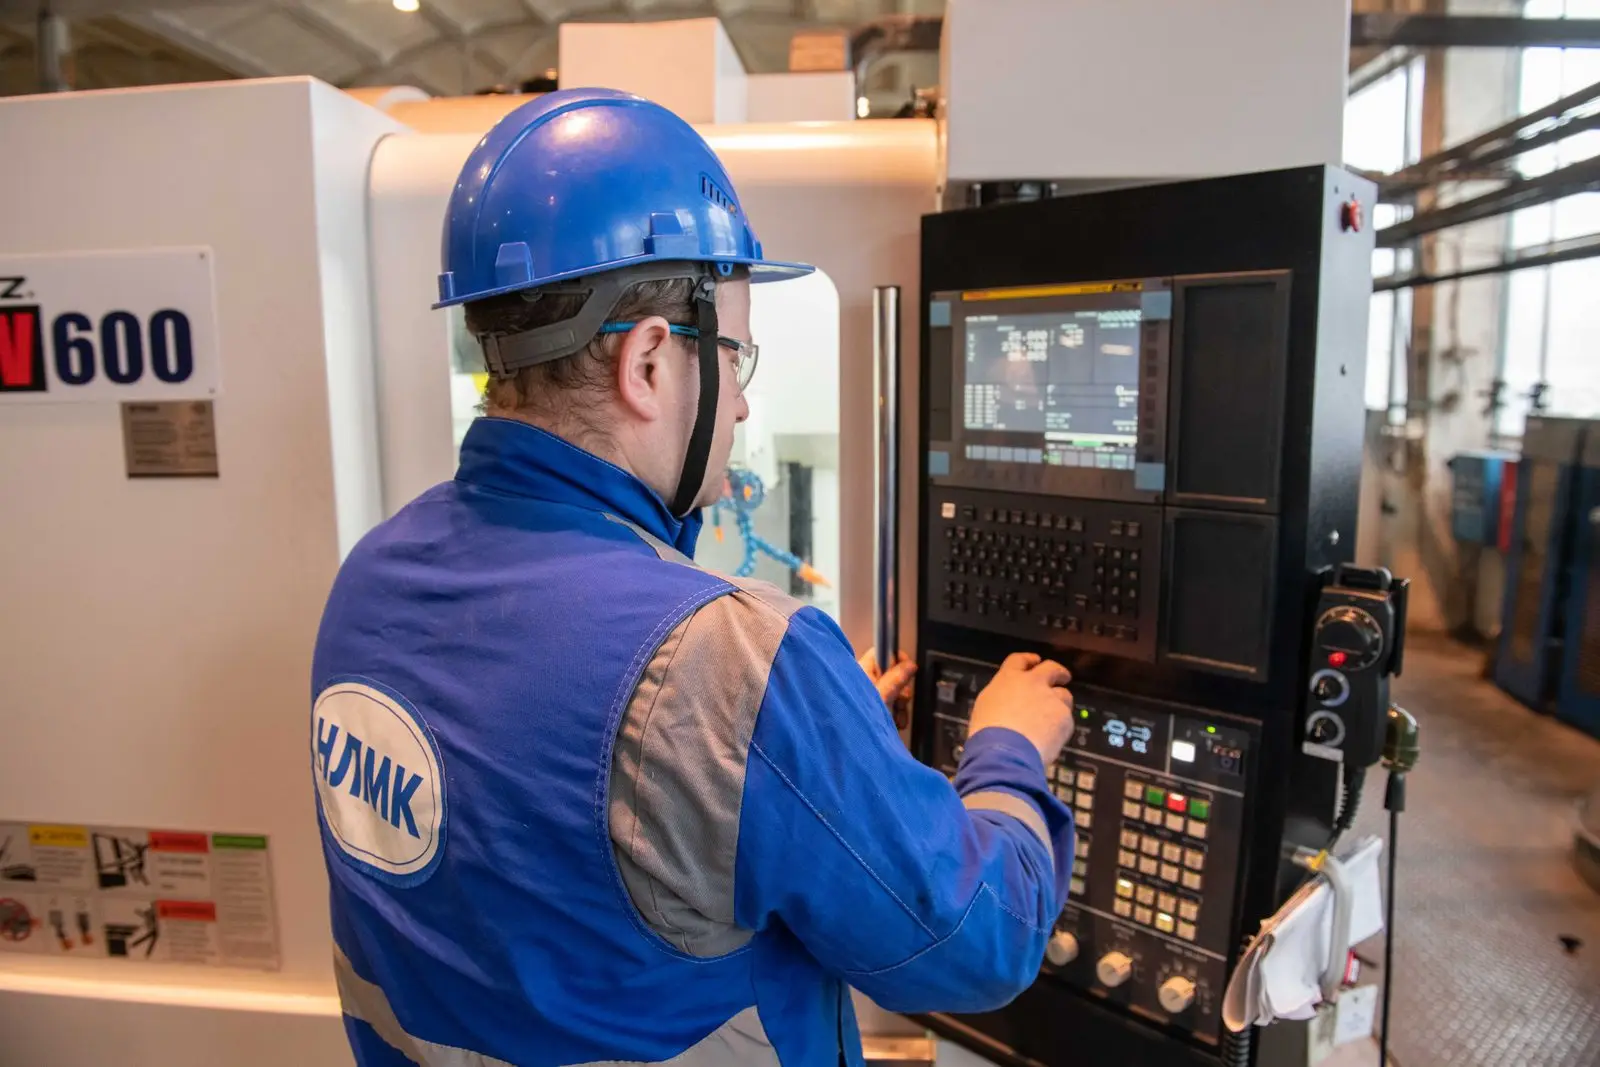
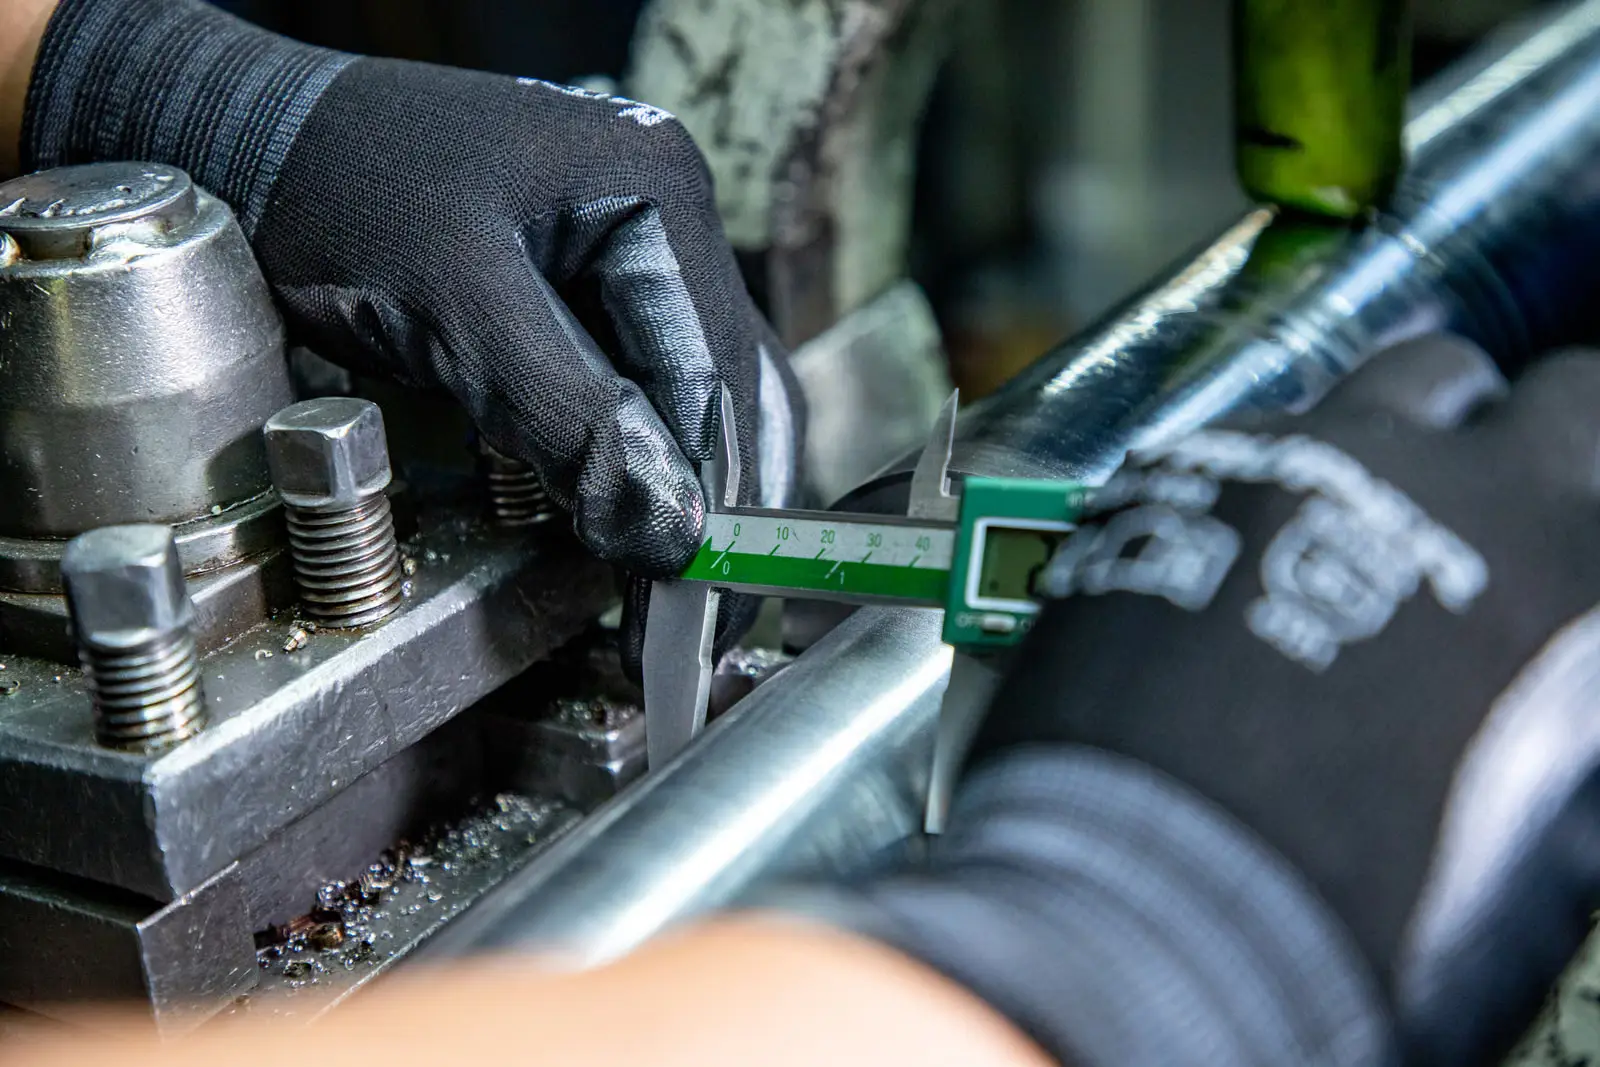
사천 항공·정밀부품 협력사는 원자재 입고부터 가공·열처리·검사·출하까지 각 공정 단계에서 작업자·설비·검사값을 로트 단위로 남겨야 원청이 요구하는 품질 감사에 대응할 수 있습니다. 수기 작업일지만으로는 특정 로트가 어느 설비와 작업자를 거쳤는지, 공정 조건이 언제 바뀌었는지를 뒤늦게 찾기 어렵습니다. 아래에 공정 단계별로 무엇을 남겨야 하는지와 판단 기준을 정리했습니다.
사천 항공·정밀부품 공장에서 공정이력이 먼저 필요해지는 이유
사천은 항공·정밀부품 협력사가 모여 있는 지역이고, 완성차·항공기 제조사에 부품을 납품하는 공장은 자체 품질 기준과 별개로 원청이 요구하는 이력 기록을 함께 관리해야 합니다. 다품종 소량이면서 공정 수가 많은 정밀가공 특성상 로트 하나가 여러 설비와 작업자를 거치는데, 이 흐름을 사람이 매번 수기로 옮겨 적으면 기록이 빠지거나 순서가 뒤바뀔 위험이 커집니다. MES로 공정이력을 관리하면 작업지시·설비·검사값이 로트 단위로 자동 연결되어, 나중에 특정 로트를 거슬러 올라가 확인하는 작업이 짧아집니다. 외주로 나가는 열처리·표면처리 구간은 자체 공정보다 기록이 비기 쉬운 자리이므로, 관리 대상에서 빠뜨리지 않는 것이 우선입니다.
공정 단계별로 남겨야 하는 기록
공정 단계마다 남겨야 하는 기록과, 기록이 없을 때 실제로 생기는 문제를 표 1에 정리했습니다.
표에서 보듯 각 단계는 서로 이어져 있어, 한 단계의 기록이 비면 그다음 단계에서 원인을 찾을 때 그 앞 단계까지 함께 막힙니다. 특히 외주 열처리처럼 공장 밖에서 이루어지는 공정은 처리표를 받아 두는 것만으로 끝내지 말고, 어느 로트가 언제 나가고 언제 돌아왔는지를 자체 이력에도 연결해 두어야 추적이 끊기지 않습니다.
로트 단위와 개별 이력, 어디까지 쪼개야 하나
추적 단위를 로트로 둘지 개별 부품(일련번호)으로 둘지는 공장이 임의로 정할 사항이 아니라 원청의 요구에 따라 달라집니다. 같은 사천 지역 안에서도 거래하는 완성차·항공기 협력사마다 요구하는 추적 단위와 제출 서식이 다르므로, 시스템을 설계하기 전에 현재 거래 중인 원청이 어떤 단위와 서식을 요구하는지부터 확인해야 합니다. 처음부터 가장 세밀한 단위로 맞추면 입력 부담이 커지고, 반대로 로트 단위로만 두면 원청 요구를 못 맞추는 경우가 생기므로, 요구 수준에 맞춰 단위를 정하는 순서가 맞습니다.
수기 기록에서 MES로 옮길 때 확인 순서
지금 쓰는 수기 서식을 그대로 화면에 옮기면 입력 항목만 늘어나고 현장에서 빠뜨리는 지점은 그대로 남습니다. 표 2의 순서로 확인하면 공정 흐름에 맞는 입력 지점을 먼저 정할 수 있습니다.
보존 기간은 원청과 인증 요건에 따라 달라지므로 일률적인 기준을 미리 정해 안내하기 어렵습니다. 거래 중인 원청의 요구 조건과 현재 서식을 함께 확인하는 현장 진단 단계에서 해당 공장의 기대 효과를 산출해 드립니다.
| 공정 단계 | 남겨야 하는 기록 | 기록이 없을 때 생기는 문제 |
|---|---|---|
| 원자재 입고 | 자재 증명서, 입고 검사 결과, 로트 번호 | 원인 추적 시 원자재 단계부터 확인이 막힌다 |
| 가공(선삭·밀링 등) | 설비 번호, 작업자, 가공 조건, 시작·종료 시각 | 같은 도면이라도 어느 설비에서 만들었는지 구분이 안 된다 |
| 열처리·표면처리(외주 포함) | 처리 조건, 처리 로트, 왕복 일자 | 공장 밖으로 나가는 구간이라 기록이 비기 쉽다 |
| 검사 | 측정값, 측정 장비, 판정자 | 별도 서식에만 적으면 나중에 로트와 연결해 찾기 어렵다 |
| 출하 | 납품 로트, 납품일, 수령 확인 | 원청 클레임 발생 시 어느 로트가 나갔는지 확인이 늦어진다 |
표 1.사천 항공·정밀부품 공정 단계별 기록 항목
| 순서 | 할 일 | 확인할 것 |
|---|---|---|
| 1. 현재 서식 정리 | 공정별로 쓰는 서식과 항목을 모은다 | 원청마다 서식이 다르면 공통 항목과 개별 항목을 나눈다 |
| 2. 공정 흐름 맞추기 | 로트가 실제로 어느 순서로 설비를 거치는지 확인한다 | 외주 공정이 끼는 구간을 따로 표시해 둔다 |
| 3. 입력 지점 정하기 | 작업자가 어느 시점에 무엇을 입력할지 정한다 | 공정 중간에 입력이 몰리면 현장에서 빠뜨리기 쉽다 |
| 4. 보존 기간 정하기 | 원청·인증 요건에 맞춰 보존 기간을 정한다 | 현장 진단 단계에서 해당 공장의 기대 효과와 함께 산출해 드립니다 |
표 2.수기 기록에서 MES로 옮길 때 확인 순서
FAQ
자주 묻는 질문
- 수기 작업일지로도 공정이력 관리가 가능한가요?
- 가능하지만 로트가 여러 설비·작업자를 거치는 구간에서 기록이 빠지거나 순서가 뒤바뀔 위험이 있습니다. 작업지시·설비·검사값을 MES에서 로트 단위로 자동 연결해 두면, 원청 감사나 클레임이 들어왔을 때 거슬러 올라가는 시간이 줄어듭니다.
- 로트 단위와 개별 부품(일련번호) 단위 중 어떤 것으로 관리해야 하나요?
- 원청이 요구하는 추적 단위에 따라 다릅니다. 거래하는 완성차·항공기 협력사마다 요구 단위와 제출 서식이 다르므로, 현재 거래 중인 원청의 품질 요구사항을 먼저 확인한 뒤 관리 단위를 정하는 것이 순서입니다.
- 기존 ERP가 있는데 공정이력 시스템을 따로 둬야 하나요?
- ERP는 계획·구매·회계 정보를 다루고, MES는 현장에서 실제로 일어난 공정 기록을 다룹니다. 두 시스템은 표준 인터페이스로 연동할 수 있으며, 확인해야 할 항목은 [MES ERP 연동 방법](/insights/mes-erp-연동-방법-기존-erp가-있는-공장은-무엇을-어느-방향으로-주고받나)에 정리했습니다.
- 기록 보존 기간은 얼마로 잡아야 하나요?
- 원청이나 인증 요건에 따라 달라지므로 일률적으로 정하기 어렵습니다. 거래 중인 원청의 요구 조건을 확인한 뒤 현장 진단 단계에서 해당 공장의 기대 효과와 함께 산출해 드립니다.
- 공정이력을 도입하면 감사 대응이 어떻게 달라지나요?
- 감사 요청이 들어왔을 때 로트 번호나 기간으로 검색해 관련 공정 기록을 한 번에 모을 수 있어, 서류를 찾아 정리하는 시간이 줄어듭니다. 공장마다 공정 구성이 달라 정확한 정도는 현장 진단 단계에서 확인합니다.
근거·참고
제도와 기준의 원본
현장에 맞는 답이 필요하시면
이 글은 일반적인 기준을 정리한 것입니다. 공정과 설비를 직접 보고 해당 현장의 조건에 맞춰 범위를 잡아 드립니다.
MORE
함께 보면 좋은 글
- 조선기자재 생산관리시스템 구축 비용, 호선·블록 범위가 기준입니다
조선기자재 생산관리시스템 구축 비용은 사용자 수보다 호선·블록·품목의 연결 깊이와 자재·외주·검사 기록의 연동 범위에서 달라집니다. 거제·통영 생산관리 진단 경험을 바탕으로 견적 전에 정할 관리 단위와 구축 기준을 정리했습니다.
- MES 도입 전에 먼저 정리해야 할 현장 데이터는 설비 목록과 코드 체계입니다
MES 도입 전에 정리할 현장 데이터는 설비 목록, 공정 단위, 코드 체계, 작업지시와 실적 양식입니다. 무엇을 어느 수준까지 정리해야 하는지와 정리 없이 시작했을 때 생기는 일을 함께 정리했습니다.
- 식품공장 원료입고검사 자동기록 시스템 구축 비용
식품공장의 원료입고검사 자동기록 시스템 구축 비용은 원료별 검사 항목 수, 기존 계량·측정 장비의 통신 가능 여부, Smart HACCP CCP 연동 범위로 갈립니다. 장치 견적만 비교하면 판정 입력 화면과 이력 조회 화면 구축비가 빠져 계약 이후 추가 비용이 붙는 경우가 많아, 비용을 가르는 요소와 구축 단계별 항목을 정리했습니다.